鋼構焊接應力應變的控制措施
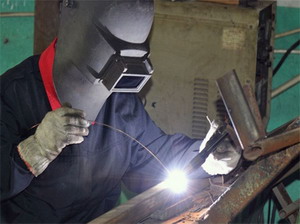
應力應變控制直接關系鋼構焊接的質量,可從設計、工藝、焊后三方面系統實施。
一、設計環節需優化布局
焊縫布置應盡量對稱,靠近構件中性軸,避免密集交叉。合理規劃焊縫數量與尺寸,在保證強度的前提下減少填充量,從源頭降低應力集中風險。同時,優先選用拘束度小的接頭形式,為焊接收縮預留空間。
二、焊接過程需精細管控
選擇熱輸入小的焊接方法,如二氧化碳氣體保護焊,并采用多層多道焊替代單層焊。嚴格控制預熱、層間溫度,厚板焊接遵循合理順序,先焊收縮量大的焊縫,再焊拘束度小的部位。搭配反變形和剛性固定法,兼顧變形與應力平衡。
三、焊后處理需及時有效
采用振動時效或熱處理降低殘余應力,對復雜構件可輔以錘擊法,使焊縫金屬產生塑性延伸。必要時進行拋丸處理,通過機械作用抵消部分應力,確保應力均勻分布。
行業動態
- 鋼構網架內力分析的主要
- 鋼構吊裝作業的風險都有
- 鋼構吊裝作業的危險因素
- 鋼構件的受力性能解析
- 鋼構主梁與次梁的常見連
- 鋼構件的受力性能特點
- 關于鋼構件預拼裝的方法
- 地腳螺栓埋設的實操步驟
- 關于鋼構焊接變形的控制
- 鋼構件常用的三類預拼裝
公司動態
行業動態
- H型鋼的主要特征
- 如何給鋼構廠房進行采光
- 鋼構工程梁和柱的剛接以
- 鋼構工程引弧板、引出板
- 鋼構住宅的柱間支撐系統
- 搭建鋼構廠房閣樓都有哪
- 鋼構廠房的柱間垂直支撐
- 鋼構廠房樓承板施工方法
- 鋼構廠房地基下沉的處理
- 鋼構廠房的抗震縫和沉降
 鋼構廠房