控制焊接變形的措施
在組裝好的構件上施焊,需要嚴格按焊接工藝規定的參數以及焊接順序進行,以控制焊后構件變形。
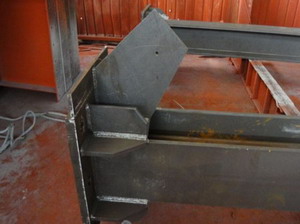
(控制焊接變形)
1、控制焊接變形,可以采取反變形措施。
2、在約束焊道上施焊,需要連續進行。如因故中斷,再焊時需要對已焊的焊縫局部做預熱處理。
3、采用多層焊時,需要將前一道焊縫表面清理干凈后再繼續施焊。
4、對于對接接頭、T形接頭和十字接頭坡口焊接,在工件放置條件允許或易于翻身的情況下,可以采用雙面坡口對稱順序焊接;對于有對稱截面的構件,可以采用對稱于構件中和軸的順序焊接。
5、對雙面非對稱坡口焊接,可以采用先焊深坡口側部分焊縫、后焊淺坡口側、最后焊完深坡口側焊縫的順序。
6、對長焊縫可以采用分段退焊法或與多人對稱焊接法同時運用。
7、可以采用跳焊法,避免工件局部加熱集中。
8、對一般構件可用定位焊固定同時限制變形;對大型、厚板構件可以用剛性固定法增加結構焊接時的剛性。
9、為防止焊接在鋼梁內產生殘余應力和防止梁端焊縫收縮將鋼柱拉偏,可以采取跳焊的焊接順序,梁一端焊接,另一端自由,由內向外焊接。
10、收縮量最大的焊縫必須先焊,因為先焊的焊縫收縮時阻力小,變形就小。
陜西鋼構熱線:029-86252006
華邦鋼構網址:m.shyxy.com.cn
聯系地址:陜西省西安市北關正街35號方興大廈8樓
行業動態
- 鋼構網架內力分析的主要
- 鋼構吊裝作業的風險都有
- 鋼構吊裝作業的危險因素
- 鋼構件的受力性能解析
- 鋼構主梁與次梁的常見連
- 鋼構件的受力性能特點
- 關于鋼構件預拼裝的方法
- 地腳螺栓埋設的實操步驟
- 關于鋼構焊接變形的控制
- 鋼構件常用的三類預拼裝
公司動態
行業動態
- H型鋼的主要特征
- 如何給鋼構廠房進行采光
- 鋼構工程梁和柱的剛接以
- 鋼構工程引弧板、引出板
- 鋼構住宅的柱間支撐系統
- 搭建鋼構廠房閣樓都有哪
- 鋼構廠房的柱間垂直支撐
- 鋼構廠房樓承板施工方法
- 鋼構廠房地基下沉的處理
- 鋼構廠房的抗震縫和沉降
 鋼構廠房